Narzędzia lean to praktyczne metody, które pomagają zakładowi eliminować marnotrawstwo, uwidaczniać przepływ i utrzymywać stabilność procesów. 12 narzędzi najczęściej stosowanych w produkcji to mapowanie strumienia wartości, 5S, praca standaryzowana, kanban, SMED, heijunka, poka-yoke, jidoka, TPM, kaizen, rozwiązywanie problemów metodą A3 i Hoshin Kanri. Każde z nich rozwiązuje konkretny problem, dlatego narzędzie warto dobierać do problemu, który widać w zakładzie.
W większości zakładów nie brakuje szkoleń z lean. Brakuje jasnej odpowiedzi na proste pytanie: które narzędzie pasuje do problemu na tej linii i w jakiej kolejności je wprowadzać? Warsztaty 5S nie usuną niestabilności procesu, a kanban nie sprawdzi się na linii z długimi przezbrojeniami.
Ten przewodnik zbiera wszystkie narzędzia lean opisane na naszym blogu. Przy każdym narzędziu znajdą Państwo krótką definicję, sytuację, w której się opłaca, typowy błąd oraz link do szczegółowego artykułu, jeśli taki istnieje.
- Narzędzie lean warto wybierać według problemu, który widać, na przykład niestabilnej jakości, długich przezbrojeń lub zbyt dużych zapasów, a nie według tego, co jest modne.
- Najpierw podstawy: 5S, praca standaryzowana i zarządzanie wizualne. Kanban, heijunka i SMED przynoszą efekty dopiero wtedy, gdy w zakładzie panuje podstawowa dyscyplina.
- Narzędzia lean eliminują marnotrawstwo i usprawniają przepływ. Narzędzia Six Sigma ograniczają zmienność. Wiele zakładów łączy jedne i drugie.
- Narzędzie bez kierownika, który odpowiada za wynik, w ciągu kilku miesięcy przestaje być stosowane. Najpierw warto zmierzyć stan wyjściowy, a potem regularnie audytować nowy standard.
Czym są narzędzia lean?
Narzędzia lean, nazywane też technikami lean lub narzędziami lean manufacturing, to metody, na których opiera się szczupła produkcja. Większość z nich pochodzi z systemu produkcyjnego Toyoty, rozwijanego od lat pięćdziesiątych XX wieku przez Taiichiego Ohno i Shigeo Shingo. Dziś stosuje się je w branży motoryzacyjnej, elektronicznej, maszynowej i spożywczej oraz niemal w każdym innym rodzaju produkcji.
Każde narzędzie lean służy jednemu z czterech celów: uwidacznia marnotrawstwo, tworzy przepływ, wbudowuje jakość w proces albo pozwala utrzymać ciągłość usprawnień. Znajomość tego celu pomaga zrozumieć, które narzędzia się uzupełniają.
Narzędzia lean to proste, wizualne metody, dzięki którym osoby wykonujące pracę widzą marnotrawstwo, eliminują je i ustanawiają lepszy sposób pracy jako nowy standard.
Jakie marnotrawstwo eliminują narzędzia lean?
Lean wyróżnia osiem rodzajów marnotrawstwa, często zapamiętywanych dzięki angielskiemu akronimowi DOWNTIME: wady, nadprodukcja, oczekiwanie, niewykorzystany potencjał pracowników, transport, zapasy, zbędny ruch i nadmierne przetwarzanie. Po japońsku marnotrawstwo w ogólnym znaczeniu określa się słowem muda.
Lean wskazuje też dwie przyczyny marnotrawstwa. Mura to nierównomierność, na przykład popyt, który gwałtownie rośnie i spada. Muri to przeciążenie ludzi lub maszyn. Niektóre narzędzia, takie jak heijunka, są wymierzone bezpośrednio w mura. Inne, takie jak 5S czy SMED, eliminują muda na pojedynczym stanowisku.
Które narzędzie lean pasuje do którego problemu?
Tabela jest punktem wyjścia. Warto znaleźć problem, który generuje najwyższe koszty, zacząć od narzędzia z drugiej kolumny i dodać narzędzie z trzeciej, gdy pierwsze przynosi już efekty.
| Widoczny problem | Na początek | Następnie | Wskaźnik do obserwacji |
|---|---|---|---|
| Nikt nie widzi całego przepływu od zamówienia do dostawy | Mapowanie strumienia wartości | Warsztaty kaizen w miejscach o największych stratach | Czas przejścia, udział pracy dodającej wartość |
| Szukanie narzędzi, części i dokumentów | 5S | Zarządzanie wizualne, praca standaryzowana | Czas poszukiwań na zmianę, wynik audytu 5S |
| Każda zmiana wykonuje pracę inaczej | Praca standaryzowana | Obchody gemba, audyty warstwowe | Zmienność czasu cyklu, wskaźnik FPY |
| Zbyt duże zapasy między operacjami | Kanban, system ssący | Heijunka | Produkcja w toku, zapas w dniach |
| Długie przezbrojenia wymuszają duże partie | SMED | Mniejsze partie, heijunka | Czas przezbrojenia |
| Wahania popytu przeciążają linię | Heijunka | Kanban, praca standaryzowana | Stabilność dziennej produkcji |
| Powtarzające się błędy przy montażu lub obsłudze części | Poka-yoke | Jidoka, praca standaryzowana | Liczba wad na milion, wskaźnik braków |
| Wady przechodzą na kolejne stanowisko | Jidoka i andon | Analiza przyczyn źródłowych | Wady niewykryte mimo kontroli, zatrzymania linii |
| Częste awarie i mikroprzestoje | TPM | SMED, 5S | OEE, średni czas między awariami |
| Ten sam problem ciągle powraca | Rozwiązywanie problemów metodą A3 | Poka-yoke, praca standaryzowana | Powtarzające się reklamacje |
| Projekty usprawnień zmierzają w różnych kierunkach | Hoshin Kanri | Warsztaty kaizen | Postęp w realizacji 2–3 celów zakładu |
| Jedno wąskie gardło ogranicza cały zakład | Teoria ograniczeń | SMED, TPM na wąskim gardle | Wydajność wąskiego gardła |
Jeśli przyczyna wady kryje się w danych procesowych, a nie jest widoczna na hali produkcyjnej, narzędzia lean nie wystarczą. Wtedy potrzebne są narzędzia statystyczne, opisane poniżej w części o Six Sigma.
Które 12 narzędzi lean stosuje się najczęściej?
Kolejność na liście odpowiada typowemu przebiegowi wdrażania lean w zakładzie: najpierw zobaczyć przepływ, potem go ustabilizować, następnie zapewnić płynny przepływ, wbudować jakość, a na końcu stale doskonalić.
1. Mapowanie strumienia wartości
Mapowanie strumienia wartości, czyli VSM, przedstawia przepływ materiałów i informacji dla jednej rodziny wyrobów od dostawcy do klienta. Mapa stanu obecnego pokazuje, gdzie występują oczekiwanie, zapasy i poprawki. Mapa stanu przyszłego pokazuje docelowy przepływ.
Kiedy stosować: na początku programu lean, przed zmianą układu hali albo wtedy, gdy czas przejścia jest znacznie dłuższy niż faktyczny czas przetwarzania.
Typowy błąd: rysowanie mapy w sali konferencyjnej na podstawie danych z ERP zamiast przejścia wzdłuż procesu. Innym błędem jest dopracowana mapa stanu przyszłego bez planu działań i osób odpowiedzialnych. Więcej w artykule mapowanie strumienia wartości z przykładami map stanu obecnego i przyszłego.
2. 5S
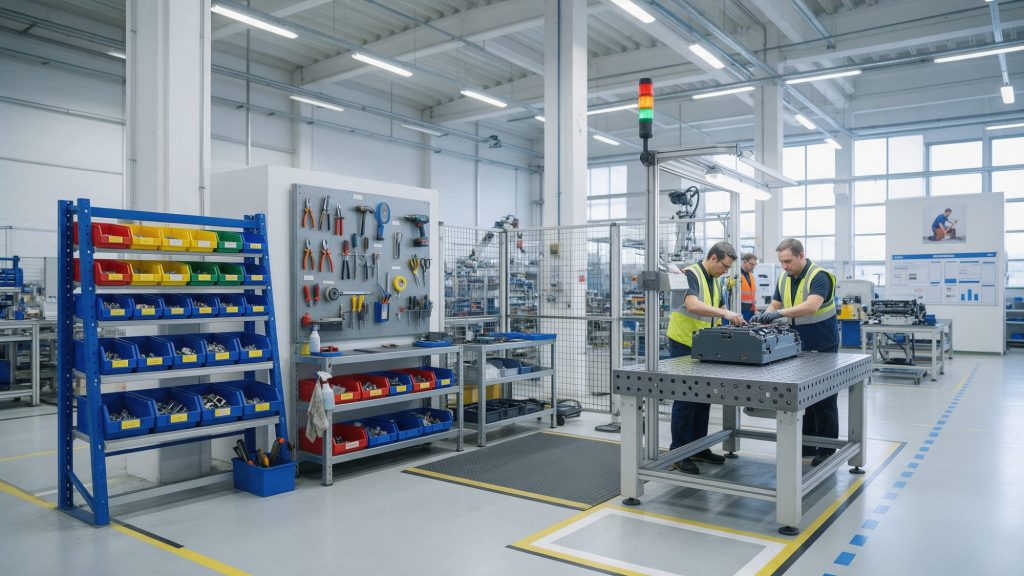
5S to sortowanie, systematyzacja, sprzątanie, standaryzacja i samodyscyplina. Metoda tworzy czyste, uporządkowane miejsce pracy, w którym każde narzędzie i każda część mają oznaczone miejsce, a problemy stają się widoczne.
Kiedy stosować: jako pierwszy widoczny krok lean w danym obszarze, przed wprowadzeniem pracy standaryzowanej oraz wszędzie tam, gdzie pracownicy tracą czas na szukanie.
Typowy błąd: traktowanie 5S jako jednorazowej akcji sprzątania. Bez czwartego i piątego S, regularnych audytów i kierownika, który je sprawdza, obszar w ciągu kilku tygodni wraca do poprzedniego stanu. Przykłady każdego kroku opisuje artykuł metoda 5S w praktyce.
3. Praca standaryzowana
Praca standaryzowana to uzgodniony najlepszy sposób wykonania zadania. Określa kolejność czynności, czas cyklu, który operator musi osiągnąć, oraz standardową ilość materiału na stanowisku. Stanowi punkt odniesienia dla każdego kolejnego usprawnienia.
Kiedy stosować: gdy wyniki zależą od tego, kto jest na zmianie, przy szkoleniu nowych operatorów oraz po każdych warsztatach kaizen, aby utrwalić osiągniętą poprawę.
Typowy błąd: pisanie długich instrukcji stanowiskowych, których nikt nie czyta. Dobry standard pracy mieści się na jednej stronie, zawiera zdjęcia, a lider zespołu sprawdza jego stosowanie na linii.
4. Kanban i system ssący
Kanban to sygnał, zwykle karta lub pusty pojemnik, który informuje poprzedni proces, co i w jakiej ilości ma wyprodukować lub dostarczyć. Produkcja jest wtedy wyzwalana przez rzeczywiste zużycie, a nie wypychana na podstawie prognozy.
Kiedy stosować: gdy między operacjami gromadzą się zapasy, w przypadku powtarzalnych części o stabilnym popycie oraz przy zasilaniu linii z supermarketu.
Typowy błąd: wprowadzanie kanbanu, zanim proces jest stabilny. Jeśli przezbrojenia są długie lub maszyny często stoją, karty nie krążą prawidłowo i pracownicy wracają do starego sposobu pracy.
5. SMED, szybkie przezbrojenia
SMED (single-minute exchange of die) to metoda wymiany narzędzi w czasie wyrażonym jednocyfrową liczbą minut, którą Shigeo Shingo opracował, aby skrócić przezbrojenia. Zespół oddziela czynności wewnętrzne, wykonywane przy zatrzymanej maszynie, od zewnętrznych, wykonywanych podczas jej pracy, i przenosi jak najwięcej z nich do grupy zewnętrznej.
Kiedy stosować: na prasach, wtryskarkach i centrach obróbczych, gdzie przezbrojenia wymuszają duże partie, oraz na wąskim gardle.
Typowy błąd: analiza nagrań wideo i warsztaty bez nowego standardu pracy i wózków do przygotowania przezbrojenia. Pierwsze przezbrojenie jest szybkie, dziesiąte trwa już tyle samo co wcześniej.
6. Heijunka, poziomowanie produkcji
Heijunka poziomuje wolumen i asortyment produkcji, dzięki czemu linia wytwarza wyroby w stałej, powtarzalnej sekwencji zamiast dużych partii jednego typu.
Kiedy stosować: gdy wahania popytu przeciążają ludzi i maszyny, gdy zapasy jednych typów są wysokie, a innych brakuje, oraz przed wprowadzeniem systemu ssącego z kanbanem.
Typowy błąd: próba poziomowania bez krótkich przezbrojeń. Poziomowanie asortymentu wymaga najpierw SMED. Więcej w artykule heijunka w praktyce ze skrzynką heijunka.
7. Poka-yoke, zabezpieczenie przed błędami
Poka-yoke to proste urządzenie lub rozwiązanie konstrukcyjne, które zapobiega błędowi albo natychmiast go wykrywa. Przykładem jest przyrząd, do którego część da się włożyć tylko w jednym położeniu, lub czujnik, który liczy wkręty.
Kiedy stosować: przy powtarzających się błędach ludzkich podczas montażu, pakowania lub obsługi części oraz dla charakterystyk oznaczonych w PFMEA jako krytyczne.
Typowy błąd: poleganie na ostrzeżeniach, które operatorzy z czasem ignorują. Tam, gdzie ryzyko jest wysokie, potrzebne jest zabezpieczenie zatrzymujące proces. Więcej w artykule poka-yoke: przykłady z produkcji.
8. Jidoka i andon
Jidoka oznacza wbudowanie jakości w proces: maszyna lub operator zatrzymuje się, gdy tylko pojawi się nieprawidłowość, dzięki czemu żadna wada nie trafia na kolejne stanowisko. Andon to sygnał, lampa lub linka, którym wzywa się pomoc.
Kiedy stosować: gdy wady są wykrywane dopiero na końcowych etapach procesu lub u klienta, oraz na liniach zautomatyzowanych, które mogą długo pracować bez operatora.
Typowy błąd: instalowanie sygnalizatorów andon bez ustalonego sposobu reagowania. Jeśli po zapaleniu się lampy nikt nie przychodzi, operatorzy przestają z niej korzystać. Więcej w artykule jidoka w lean manufacturing.
9. TPM i OEE
Total productive maintenance, czyli TPM, przenosi na operatorów odpowiedzialność za podstawową obsługę ich maszyn, taką jak czyszczenie, inspekcja i smarowanie, a dział utrzymania ruchu skupia się na pracach planowych. OEE, czyli całkowita efektywność wyposażenia, mierzy wynik jako dostępność × wydajność × jakość.
Kiedy stosować: gdy awarie, mikroprzestoje i straty prędkości ograniczają wydajność, zwłaszcza na maszynie będącej wąskim gardłem.
Typowy błąd: pogoń za wysokim wzorcowym poziomem OEE zamiast eliminacji największej straty. Warto rozłożyć OEE na sześć głównych strat i zająć się najpierw największą.
10. Kaizen i warsztaty kaizen
Kaizen oznacza ciągłe doskonalenie poprzez wiele małych kroków wprowadzanych przez osoby, które wykonują daną pracę. Warsztaty kaizen to intensywna, 3–5-dniowa praca zespołu złożonego z przedstawicieli różnych działów nad usprawnieniem jednego procesu.
Kiedy stosować: aby wyeliminować marnotrawstwo wykryte na mapie strumienia wartości, wprowadzić 5S lub SMED w jednym obszarze oraz wznowić prace nad usprawnieniami, które utknęły w miejscu.
Typowy błąd: warsztaty bez pomiaru stanu wyjściowego, standardu pracy i audytów kontrolnych. Wyniki zanikają, a pracownicy tracą zaufanie do lean. Więcej o tym, jakie zalety ma kaizen i jak je utrzymać.
Interim management w firmach produkcyjnych: przewodnik
Kiedy doświadczony interim manager jest najszybszym sposobem, aby wznowić prace nad lean i osiągnąć trwałe wyniki.
- Kiedy interim manager się opłaca
- Jak napisać mandat
- Pierwsze 30 dni, tydzień po tygodniu
11. Rozwiązywanie problemów metodą A3, PDCA i obchody gemba
Metoda A3 mieści cały cykl PDCA (plan, do, check, act, czyli planowanie, wykonanie, sprawdzenie i działanie) na jednym arkuszu formatu A3: problem, stan obecny, przyczynę źródłową, działania zaradcze i weryfikację. Praca zaczyna się na gemba, czyli w miejscu, w którym występuje problem. Regularne obchody gemba prowadzone przez kierowników sprawiają, że problemy pozostają widoczne.
Kiedy stosować: przy powtarzających się problemach z jakością lub terminowością dostaw, przy reklamacjach klientów oraz jako narzędzie coachingu liderów zespołów.
Typowy błąd: wypełnianie arkusza A3 przy biurku i przedwczesny wybór rozwiązania, zanim przyczyna źródłowa zostanie potwierdzona. Więcej w artykułach analiza przyczyn źródłowych na przykładach z metodą 5 Why i diagramem Ishikawy oraz systematyczne rozwiązywanie problemów.
12. Hoshin Kanri, czyli policy deployment
W Hoshin Kanri dwa lub trzy przełomowe cele zakładu łączy się z projektami i wskaźnikami każdego działu, często na macierzy X, a następnie uzgadnia się je między poziomami zarządzania w procesie catchball.
Kiedy stosować: gdy jednocześnie prowadzi się wiele projektów usprawnień, a wyniki zakładu się nie poprawiają, oraz w planowaniu rocznym.
Typowy błąd: zbyt wiele celów. Plan hoshin z dziesięcioma priorytetami nie ma żadnego. Więcej w artykule metoda Hoshin Kanri w 6 krokach.
W jakiej kolejności wprowadzać narzędzia lean?
Nie ma jednej właściwej kolejności, ale większość zakładów, które odniosły sukces, kieruje się tą samą logiką. Najpierw zapewniają stabilność, potem przepływ, ponieważ zaawansowane narzędzia wzmacniają taką dyscyplinę, jaka już istnieje w zakładzie.
- Zobaczyć przepływOdwzorować jedną rodzinę wyrobów na mapie strumienia wartości i wybrać dwa lub trzy miejsca o największych stratach.
- Wprowadzić podstawowy porządekWdrożyć 5S i zarządzanie wizualne w docelowym obszarze, aby problemy stały się widoczne.
- Ustabilizować procesOpracować pracę standaryzowaną, rozpocząć obchody gemba i wprowadzić podstawy TPM na kluczowych maszynach.
- Wbudować jakośćDodać poka-yoke tam, gdzie błędy się powtarzają, oraz jidoka z jasno określoną reakcją na sygnał andon.
- Zapewnić przepływ i system ssącySkrócić przezbrojenia metodą SMED, następnie wypoziomować produkcję za pomocą heijunka i połączyć procesy kanbanem.
- Stale doskonalićProwadzić warsztaty kaizen i rozwiązywać problemy metodą A3, a za pomocą Hoshin Kanri ukierunkowywać te działania na cele zakładu.
Wiele zakładów ma karty kanban, tablice 5S i formularze A3, a wyniki się nie zmieniają. Lean to system zarządzania: kierownicy chodzą na halę produkcyjną, problemy są uwidaczniane i rozwiązywane przez zespół, a przestrzeganie standardów jest sprawdzane. Bez tych stałych zasad każde narzędzie zamienia się w papierologię.
Czym różnią się narzędzia lean od narzędzi Six Sigma?
Narzędzia lean eliminują marnotrawstwo i przyspieszają przepływ. Narzędzia Six Sigma ograniczają zmienność za pomocą danych i statystyki, zwykle w ramach cyklu DMAIC: define, measure, analyze, improve, control, czyli definiowanie, pomiar, analiza, doskonalenie i kontrola. Lean Six Sigma łączy oba zestawy narzędzi w jednym programie.
| Cel | Typowe narzędzia lean | Typowe narzędzia Six Sigma |
|---|---|---|
| Zrozumienie procesu | Mapowanie strumienia wartości, obchód gemba | SIPOC, mapa procesu |
| Znalezienie przyczyny problemu | 5 Why, A3 | Diagram Ishikawy, testowanie hipotez, regresja |
| Zapobieganie błędom | Poka-yoke, jidoka | FMEA, planowanie eksperymentów |
| Nadzór nad procesem | Praca standaryzowana, zarządzanie wizualne | Statystyczne sterowanie procesem, plan kontroli |
| Pomiar zdolności | OEE, czas przejścia | Cp i Cpk, analiza systemu pomiarowego |
Narzędzia lean warto stosować, gdy marnotrawstwo jest widoczne na hali produkcyjnej. Narzędzia Six Sigma, gdy przyczyna kryje się w danych. Więcej w artykułach lean vs Six Sigma oraz statystyczne sterowanie procesem.
Obok obu metod często stosuje się trzecią. Teoria ograniczeń wskazuje, gdzie najpierw zastosować narzędzia lean: na wąskim gardle, które ogranicza wydajność całego zakładu.
Jak sprawić, by narzędzia lean przynosiły wyniki?
Narzędzi łatwo się nauczyć. Trudniej sprawić, by na stałe weszły do codziennej pracy. Zakłady, które osiągają trwałe wyniki, konsekwentnie przestrzegają kilku zasad:
- Pomiar stanu wyjściowego przed każdą zmianą i potwierdzenie wyniku przez dział controllingu.
- Start w jednym obszarze pilotażowym i przeniesienie podejścia na inne obszary dopiero wtedy, gdy przynosi tam efekty.
- Opracowanie nowego standardu po każdym usprawnieniu i przeszkolenie z niego każdej zmiany.
- Regularne audyty standardu w formie audytów warstwowych prowadzonych przez liderów zespołów i kierowników.
- Jedna osoba odpowiedzialna za każde narzędzie i obszar, z jasno określonym celem.
- Przegląd wskaźników lean na codziennym spotkaniu na hali produkcyjnej, a nie w osobnym raporcie projektowym.
Zakłady, które utrzymują efekty lean, traktują narzędzia jako część codziennego zarządzania. Lider zespołu sprawdza standard pracy przy linii, kierownik zakładu regularnie chodzi na gemba, a kolejne usprawnienie zaczyna się od nowego standardu.
Jak pomaga interim manager w roli lean managera?
Wiele zakładów w Europie Środkowej i Wschodniej zna narzędzia lean ze szkoleń, ale program zatrzymuje się, gdy lean manager odchodzi, uruchomienie nowego wyrobu pochłania całą uwagę albo nikt nie ma uprawnień do zmiany procesów. Doświadczony interim manager w roli lean managera może szybko wznowić te prace. Wdrażał już te narzędzia w innych zakładach, a jego mandat polega na dostarczeniu mierzalnych wyników.
W praktyce oznacza to mapę strumienia wartości z jasno określonym celem, kolejność narzędzi dopasowaną do Państwa zakładu, pierwsze warsztaty kaizen, standardy i audyty oraz przekazanie obowiązków stałemu zespołowi. Zapraszamy do zapoznania się z usługą lean manager w modelu interim oraz z artykułem czym zajmuje się interim manager.
Jak pomaga GQ Interim
Od 2011 roku zrealizowaliśmy ponad 1 550 projektów w firmach produkcyjnych i przemysłowych w Europie Środkowej i Wschodniej, dla klientów takich jak Stellantis, Porsche, Siemens, Valeo i Magna. W naszej bazie jest 7 500+ zweryfikowanych ekspertów z obszaru zarządzania operacyjnego, lean, jakości i zarządzania zakładem. Posiadamy certyfikaty ISO 9001 i TISAX.
Podsumowanie
Narzędzia lean przynoszą efekty, gdy pasują do problemu. Najpierw warto odwzorować przepływ, wprowadzić podstawowy porządek i stabilne standardy, a dopiero potem zadbać o przepływ, system ssący i wbudowaną jakość. Narzędzia Six Sigma sprawdzają się wtedy, gdy przyczyna kryje się w danych.
Same narzędzia są proste. Wyniki zależą od kierowników, którzy chodzą na halę produkcyjną, sprawdzają przestrzeganie standardów i dbają o ciągłość usprawnień.
Nowy impuls dla programu lean jeszcze w tym miesiącu
Wystarczy napisać, który zakład lub która linia potrzebuje wyników. Odpowiemy, przesyłając profile ekspertów lean, którzy wdrażali już te narzędzia.
Najczęściej zadawane pytania
Jakie są najważniejsze narzędzia lean?
Najczęściej stosowane narzędzia lean w produkcji to mapowanie strumienia wartości, 5S, praca standaryzowana, kanban, SMED, heijunka, poka-yoke, jidoka, TPM, kaizen, rozwiązywanie problemów metodą A3 i Hoshin Kanri. Każde z nich wspierają zarządzanie wizualne i obchody gemba.
Od którego narzędzia lean powinien zacząć zakład?
Większość zakładów zaczyna od mapowania strumienia wartości, aby zobaczyć przepływ, oraz od 5S i pracy standaryzowanej, aby wprowadzić podstawowy porządek. Kanban, heijunka i SMED przychodzą później, gdy proces jest już stabilny.
Jakie jest 5 zasad lean?
Pięć zasad lean według Womacka i Jonesa to: określenie wartości z punktu widzenia klienta, mapowanie strumienia wartości, zapewnienie przepływu, wprowadzenie systemu ssącego i dążenie do doskonałości. Narzędzia lean to praktyczne metody stosowania tych zasad.
Czym różnią się narzędzia lean od narzędzi Six Sigma?
Narzędzia lean, takie jak 5S, kanban i SMED, eliminują marnotrawstwo i usprawniają przepływ. Narzędzia Six Sigma, takie jak statystyczne sterowanie procesem, planowanie eksperymentów i analiza zdolności, ograniczają zmienność na podstawie danych. Lean Six Sigma korzysta z obu.
Czym różni się 5S od kaizen?
5S to jedno konkretne narzędzie do organizacji miejsca pracy. Kaizen to zasada ciągłego doskonalenia, a warsztaty kaizen to forma pracy zespołowej. Wiele zakładów wprowadza 5S właśnie podczas pierwszych warsztatów kaizen.
Czy narzędzia lean są tylko dla produkcji?
Nie. Narzędzia lean stosuje się także w logistyce, biurach, szpitalach i zespołach programistów. Ten przewodnik koncentruje się na produkcji, w której powstała większość narzędzi.
Jak mierzyć korzyści z narzędzi lean?
Przed zmianą warto zapisać stan wyjściowy, na przykład produkcję w toku, OEE, wskaźnik braków lub czas przezbrojenia, a po zmianie zmierzyć ten sam wskaźnik. Dział controllingu powinien potwierdzić oszczędności, a wskaźnik należy śledzić przez co najmniej 90 dni.
Czy narzędzia cyfrowe zastępują klasyczne narzędzia lean?
Nie. Cyfrowy andon, dashboardy OEE na żywo i elektroniczny kanban sprawiają, że dane są dostępne szybciej i łatwiej je udostępniać, ale przynoszą efekty tylko przy stabilnym procesie i jasnych standardach. Warto zacząć od klasycznych narzędzi na hali produkcyjnej.
Kto powinien prowadzić lean w zakładzie produkcyjnym?
Kierownik z doświadczeniem w lean i uprawnieniami do zmiany procesów, zwykle z obszaru zarządzania operacyjnego lub jakości. Jeśli nikt w zakładzie nie ma na to czasu, interim manager w roli lean managera może poprowadzić pierwsze projekty i przygotować stały zespół do samodzielnego prowadzenia usprawnień.